JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Vejděte na jakoukoli podlahu pro zpracování svitků a o operaci můžete hodně říct podle toho, co se stane po vyložení svitku. Víceřezová slepá linka je jedním z těch předností, které tiše mění rytmus celého závodu. Místo toho, aby jeden pás podával nůžky, linka vezme hlavní cívku, rozřeže ji na několik užších pásů, tyto pásy vyrovná a nařeže na délku, přičemž hotové polotovary často naskládá do jednoho kontinuálního průchodu. Pro výrobce, kteří kupují svitek po tunách a zasílají díly po kusech, je tento rozdíl praktický, nikoli akademický.
Pokud porovnáváte možnosti vybavení nebo se snažíte rozhodnout, zda řada s více řezy patří do vašeho dalšího rozšíření, užitečné otázky se netýkají pouze rychlosti. Týkají se rozsahu šířky, rovinnosti, přestavby, zmetkovitosti a toho, jak linka vyhovuje materiálu a lidem, kteří ji budou provozovat.
Co je to Multi-Cut Blanking Line?
Víceřezová řezací linka, někdy nazývaná vícenásobná řezná linka, kombinuje dvě operace, které jsou často oddělené: řezání na šířku a řezání na délku. Hlavní cívka je namontována na odvíječce, provlečena řeznou hlavou, protažena vyrovnávačem a přiváděna ke nůžkám nebo podobnému oddělovači. Protože řezací hlava rozděluje svitek na více pásů, linka může vyrábět několik polotovarů napříč šířkou svitku ve stejném zdvihu. To je „vícenásobná“ část a odtud pochází velká část výhody propustnosti.
Není to jen zkrácená řada s noži navíc. Linka musí zvládat napětí pásu, toleranci šířky, otřepy, odstraňování šrotu a kvalitu stohu napříč každým pásem najednou. Úzký pruh na vnějším okraji se chová jinak než široký pruh uprostřed. Dobrý návrh linky odpovídá tomu, že od první přítlačné role až po zakladač a řídicí systém musí udržovat celou sadu pásů v pohybu jako jeden koordinovaný proces.
Typická linka zahrnuje odvíječ, loupák a přidržovač, přítlačné válce, řezací hlavu, navíječ šrotu nebo sekáčku, srovnávačku, smyčkovou jámu, servoposuv, nůžky, výběhový dopravník a zakladač. Přesné uspořádání se liší podle materiálu, šířky, tloušťky a kvality povrchové úpravy, kterou zákazník potřebuje.
Jak linka funguje, krok za krokem
- Vkládání a odvíjení cívky. Hlavní cívka se naplní, otevře a přivede do linky. Odvíječ musí udržovat stálé napětí při změně průměru cívky.
- Rozřezání na šířku. Rotační nože řežou celou šířku svitku na požadované šířky pásu. Vůle nože a přesah jsou nastaveny pro tloušťku a jakost materiálu.
- Manipulace se šrotem. Oříznutí okrajů a veškerý vyřazený úzký šrot se navinou, nasekají nebo odvezou, aby nezasahovaly do dráhy pásu.
- Nivelace. Pásy procházejí přesným zarovnávačem, který před řezáním odstraňuje sadu cívek, kuše a okrajovou vlnu. Rovinnost zde ovlivňuje délku řezu, kvalitu stohu a následné tvarování.
- Smyčka a podávání. Smyčka nebo akumulátor izoluje nepřetržitý proces řezání od start-stop činnosti nůžek. Servoposuv přesně měří každou délku.
- Řezání na délku. Smykem nebo podobným odříznutím se vytvoří délka polotovaru. Řez musí být čtvercový, s kontrolou otřepů a opakovatelný napříč všemi pásy.
- Stohování. Hotové polotovary jsou dopravovány a stohovány způsobem, který chrání povrchy, udržuje přesné počítání a usnadňuje vyjmutí stohu.
- Kontrola a přepínání. Nastavení receptury, nastavení nože, délky podávání a nastavení stohovače určují, jak rychle se linka pohybuje od jedné úlohy k druhé.
Multi-Blanking vs. Standardní střih na délku
Tyto dva typy linek se překrývají, ale řeší různé výrobní problémy. Standardní linka nařezaná na délku je často jednodušší odpovědí, když je zakázka po jedné šířce a na rychlosti přepínání záleží více než na výstupu na cívku. Linka s více řezy si zasluhuje své místo, když stejná cívka může poskytnout několik prodejných šířek nebo když je objem přířezu dostatečně velký na to, aby ospravedlnil další nastavení řezání.
| Ohleduplnost | Standardní řez na délku | Multi-Cut Blanking Line |
|---|---|---|
| Primární vstup | Šířka jedné hlavní cívky | Jedna hlavní cívka je rozřezána na několik pásů |
| Výkon za cyklus | Jeden proužek, jedna délka řezu | Více pásů a více polotovarů po celé šířce |
| Změny šířky | Obvykle nová cívka nebo okraj | Nastavení řezání a výměny nože |
| Zaměření na nářadí | Rovnačka, posuv a smyk | Řezací hlava, rovnačka, posuv, nůžky a zakladač |
| Nejlépe sedí | Jednoduché běhy v jedné šířce a časté změny | Velkoobjemové přířezy a více šířek z jedné cívky |
| Pozornost při změně | Nižší složitost nastavení | Více disciplíny v nastavení, ale vyšší výkon na cívku |
Správná volba obvykle spočívá v knize objednávek. Pokud má většina zakázek jednu šířku a krátké série, může konvenční linka udržet závod flexibilnější. Pokud lze stejný materiál rozdělit na několik hotových šířek nebo přivést několik navazujících buněk, přístup s více řezy může snížit manipulaci a zvýšit využití cívky.
Kde se vyplácí zaslepení Multi-Cut
Víceřezové vysekávání je nejužitečnější, když je hotový polotovar obdélníkový nebo když následný lis nebo laser ořezává konečný tvar. Jde méně o vytváření složitých obrysů a více o přeměnu svitku na ploché, přesné, stohované polotovary rychlostí. To se hodí pro širokou škálu operací zpracování kovů, včetně automobilové a motocyklové díly , výtahové a architektonické komponenty, elektrické skříně, zemědělské stroje, pilové kotouče a přesné lisování.
V mnoha z těchto závodů stříhací linka napájí lis, laserovou buňku nebo tvářecí operaci, takže na rovinnosti a konzistentní výšce stohu záleží stejně jako na rychlosti surového materiálu. Blank, který je mírně dlouhý, ale plochý, může stále dobře běžet. Blank, který má správnou délku, ale nese okrajovou vlnu nebo kuši, může způsobit chybné podávání, špatné uchycení a dodatečné přepracování po proudu. Proto si nivelace zaslouží stejnou pozornost jako řezací hlava.
Na co se zaměřit při zadávání čáry
Velikost řádku začíná cívkou, nikoli brožurou. Před porovnáním rychlostí definujte rozsah materiálu, který skutečně hodláte používat, a standard kvality, který musí hotový polotovar splňovat. Linka, která je pro práci příliš velká, může být stejně frustrující jako linka, která je příliš malá.
- Šířka, tloušťka a mez kluzu cívky. Zkontrolujte celý rozsah, nejen střední bod. Těžší nebo pevnější materiál ovlivňuje zatížení nože, výkon rovnačky a smykovou kapacitu.
- Počet řezů a šířky pásu. Ujistěte se, že řezací hlava zvládne nejužší pás, který plánujete vyrobit, a že odstranění odpadu je dimenzováno na objem ořezu.
- Schopnost nivelace. Vyrovnávač by měl odpovídat šířce, tloušťce a standardu rovinnosti pásu. Více rolí a přesné nastavení napomáhá tenkému materiálu a vysoce kvalitní práci.
- Typ střihu a kvalita řezu. Rozhodněte se, zda přímý smyk, letmý smyk nebo jiná metoda řezání vyhovuje požadavkům na otřepy a pravoúhlost.
- Stohování a ochrana povrchu. Rychlá čára, která označuje horní povrch nebo vytváří nerovnoměrné stohy, není ve skutečnosti produktivní.
- Výměna a nastavení nože. Zeptejte se, jak dlouho trvá změna šířky, jaké nástroje jsou zapotřebí a zda lze nastavení uložit jako receptury.
- Ovládání a bezpečnost. Řezání závitů, přístup k noži, ochrana a viditelnost operátora by měly být zváženy brzy, nikoli po instalaci.
Kontroly kvality, na kterých záleží na podlaze
Na vícestřihové lince je kvalita řetězem. Jeden slabý článek se objeví na zakladači. Praktická kontrolní rutina obvykle zahrnuje šířku pásu, výšku otřepů, rovinnost, délku řezu, pravoúhlost a stav povrchu. Po nastavení zkontrolujte několik prvních slepých vzorků a poté odebírejte vzorky v definovaném intervalu, jak cívka dobíhá.
- Tolerance šířky. Změřte několik proužků napříč cívkou, nejen středový proužek.
- Otřepy a kvalita hran. Podívejte se na obě řezné hrany a řezné hrany. Tupé nože nebo nesprávná vůle se rychle projeví.
- Plochost. Po vyrovnání a znovu po řezání zkontrolujte sadu cívek, kuše, okrajovou vlnu a středovou přezku.
- Délka a pravoúhlost řezu. Konzistentní délka je užitečná pouze v případě, že je řez čtvercový a stoh je pravdivý.
- Stav povrchu. Dávejte pozor na stopy, škrábance a poškození při manipulaci, zejména na viditelných nebo lakovaných dílech.
- Stack kvalita. Počet, zarovnání a prokládání ovlivňují chování polotovarů při další operaci.
Integrace s vyrovnáváním a následnými operacemi
Nivelace není vedlejší poznámkou na víceřezové zatemňovací lince. Pokud pásy nesou do smyku sadu svitků nebo vlnu okraje, délka řezu může být správná, zatímco polotovar stále selhává ve směru toku. Zarovnávač by měl být dimenzován na celou šířku pásu a nejtenčí až nejtlustší rozsah, který plánujete provozovat, s dostatečnou podporou role a nastavením pro manipulaci s materiály, které skutečně kupujete.
Pro konvenční uspořádání odvíječ-narovnávač-podavač je naše vysoce přesná řada CTL užitečnou referencí, když úloha vyžaduje přesné podávání a výstup nařezání na délku spíše než řezání více pásů.
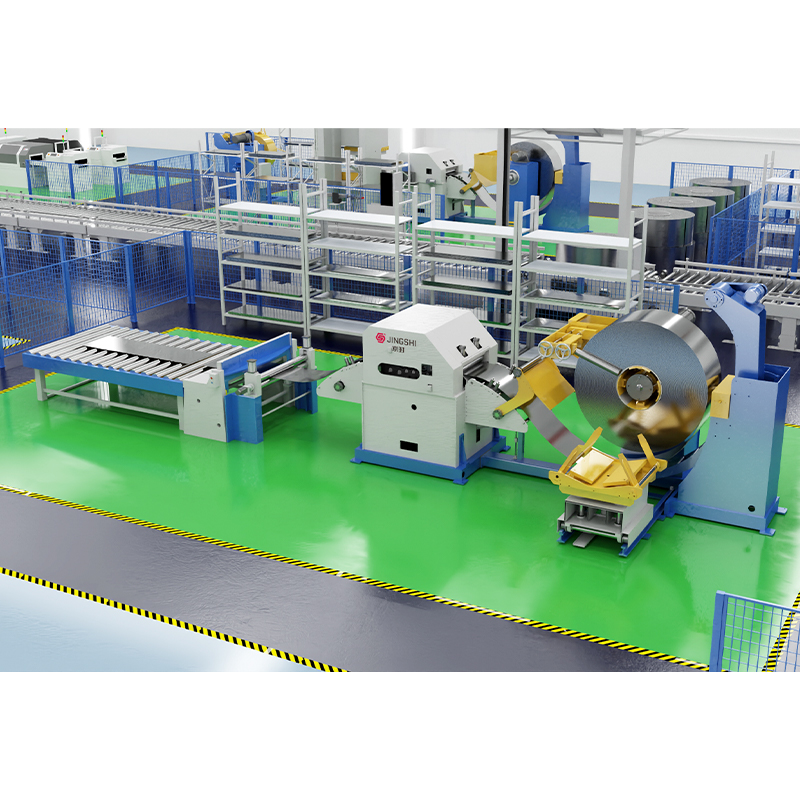 Vysoce přesný odvíječ rovnacího podavače odříznutý na délku Pro konvenční uspořádání s cívkovým posuvem, která vyžadují přesné podávání a stříhání, tato integrovaná linka kombinuje odvíjení, vyrovnávání, servoposuv a výstup řezu na délku. Zobrazit produkt →
Když zaslepovací linka přivádí laserovou buňku místo mechanického smyku, procesní okno se změní. Kvalita hran, rovinnost a umístění plechu jsou ještě důležitější, protože neexistuje žádný lisovací nástroj, který by absorboval malé odchylky. Pokud stále vážíte stříhání založené na smyku proti řezání laserem, tento návod cívkové laserové zatemňování prochází procesem a kompromisy.
Pro laserové stříhání s cívkou ukazuje naše linka pro odvíjení, nivelaci a laserové stříhání, jak lze integrovat nivelaci a řezání bez mechanických nůžek.
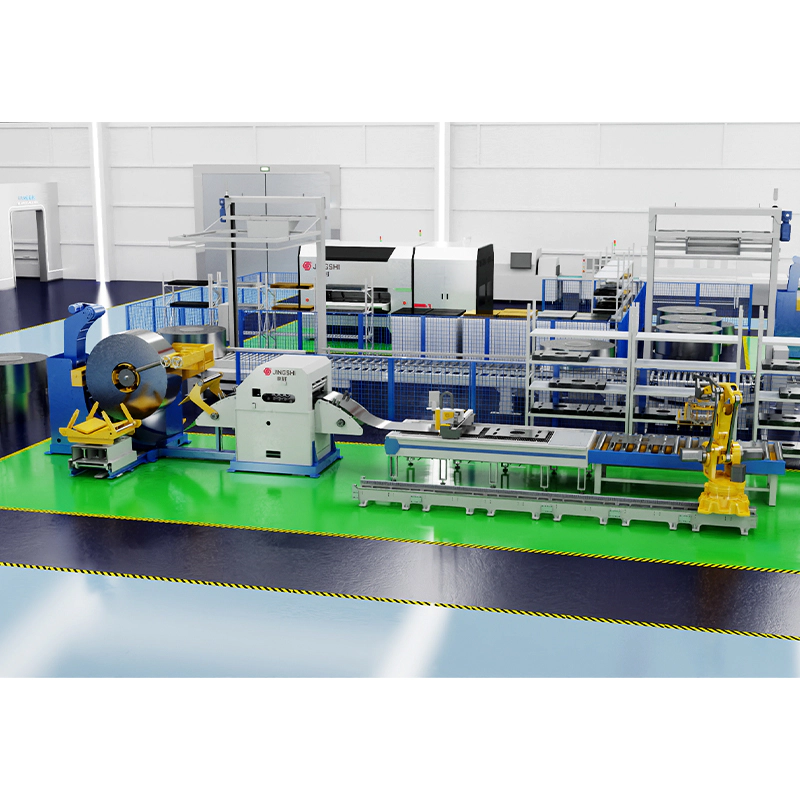 Odvíjecí, nivelační a laserová zatemňovací linka Pro řezání laserem s cívkovým posuvem bez mechanických nůžek tato linka integruje odvíjení, vyrovnávání, servoposuv, řezání laserem a automatické stohování pro flexibilní výrobu polotovaru. Zobrazit produkt →
Pokud je dalším krokem lisování, linka musí dodávat konzistentní polohu pásu a délku podávání do lisu. Vysokorychlostní děrovací linka s odvíječem, rovnačkou a podavačem se servo podávacím systémem 3 v 1 je jedním ze způsobů, jak propojit manipulaci se svitky, vyrovnávání a podávání lisu v kompaktním uspořádání.
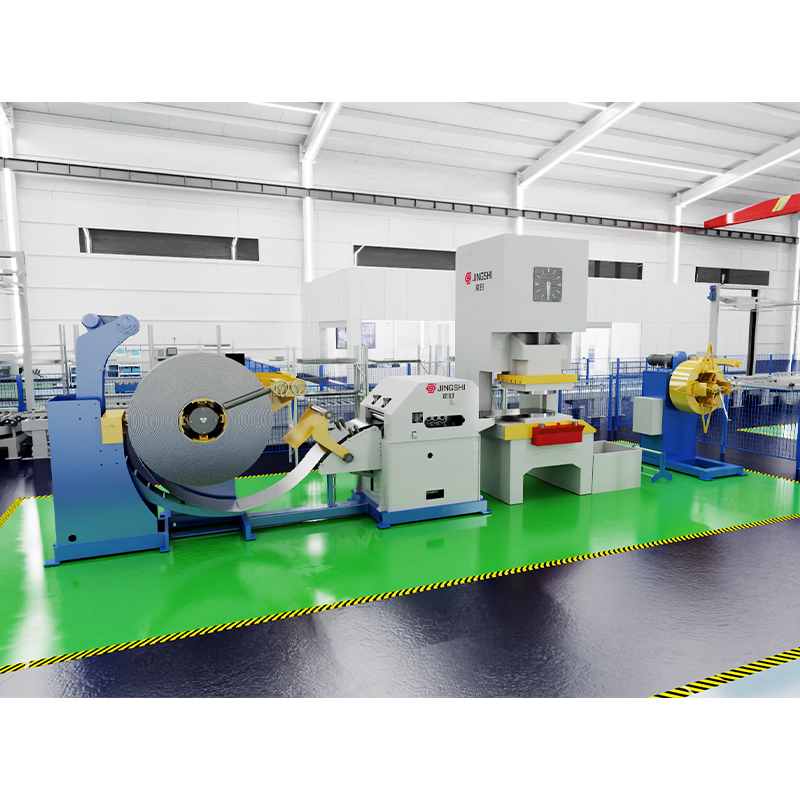 Vysokorychlostní 3-v-1 odvíječ rovnačky Feeder Děrovací linka Pro připojení manipulace se svitky, vyrovnávání a podávání lisu v kompaktním uspořádání lisování podporuje tato servo linka 3 v 1 kontinuální děrování s přesnou délkou podávání. Zobrazit produkt →
Praktické slovo o rozložení a podpoře
Víceřezová zaslepovací linka je systém, nikoli seznam strojů. Nejlepších výsledků dosáhnete, když jsou fáze navíjení, řezání, vyrovnávání, podávání, řezání a stohování navrženy jako jeden proces a když mají operátoři prostor pro bezpečné navlékání, kontrolu, výměnu nožů a odstraňování odpadu. Zde záleží na zkušenostech z praxe stejně jako na specifikaci zařízení.
Pokud plánujete novou linku nebo nahrazujete starší proces řezání na délku, začněte s řadou materiálů, velikostí polotovarů a následnou operací. Pak upravte čáru kolem této reality. Dobře sladěná víceřezová vysekávací linka může proměnit svitek na hotové polotovary s menším počtem manipulačních kroků a konzistentnější rovinností, ale pouze v případě, že rozsah šířky, kvalita vyrovnávání a rutina výměny jsou pro tuto práci správné.