JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Projděte si téměř každý kovovýroba a uslyšíte stejný rozhovor. Přichází nový tvar součásti, matrice se musí přeřezat a lis nečinně stojí, zatímco všichni čekají. Technologie laserového zaslepení vyrostla přesně z této frustrace. Místo toho, aby tvrzená matrice narážela na plech, zaostřený laserový paprsek sleduje obrys polotovaru po dráze uložené v softwaru. Změňte výkres, změňte program a další prázdné místo se objeví za několik minut, nikoli týdnů. Pro výrobce, kteří pracují ze svitku, tato myšlenka dozrála v něco většího: kompletní linky, které se odvíjejí, vyrovnávají, řežou a skládají bez lisování kdekoli v procesu.
Jak se technologie laserového blankování liší od blankingu
Obě metody přeměňují plochý materiál na tvarovaný polotovar. Fyzika by však stěží mohla být odlišnější a tento rozdíl formuje každé rozhodnutí, které následuje.
Vysekávací nástroj je přesný řezný nástroj vytvořený pro jeden obrys. Je to rychlé, je to opakovatelné a jakmile to běží, náklady na díl jsou velmi nízké. Co nemůže udělat, je změnit názor. Každá nová geometrie znamená nové nástroje, nový zkušební čas a nové kolo ladění lisu. U dlouhodobých programů se stabilním designem má tento obchod stále smysl.
Laserové zatemnění funguje opačně. Není potřeba sestavit žádný nástroj, pouze načíst řezací program. Inženýři mohou během stejné směny přepínat mezi hliníkovým panelem a držákem z vysokopevnostní oceli a prototypy mohou běžet na stejném zařízení jako výrobní díly. Kompromisy jsou také různé: propustnost závisí spíše na délce řezu než na rychlosti zdvihu a tloušťka materiálu se stává skutečným omezením spíše než detailem.
- Náklady na nástroje se přesouvají z matrice na součást k programu na součást.
- Změna se měří v minutách, nikoli v týdnech.
- Kvalita hran závisí spíše na zaostření, plynu a rychlosti než na vůli matrice.
- Velmi vysoké objemy stále podporují dobře postavenou matrici.
Uvnitř cívky napájené laserové zatemňovací linky
Většina laserového vysekávání ve výrobě dnes není podávána ručně. Začíná to cívkou a většinu práce dělá zařízení obklopující laser.
Manipulace s cívkou, vyrovnávání a podávání
Ocelová nebo hliníková cívka dorazí pevně navinutá a nese namáhání zablokované odvalováním. Přivádět tento materiál přímo do laseru by byla chyba. Laserová stříhací linka s cívkou tedy začíná odvíječem, prochází pás přesným nivelačním zařízením a teprve poté jej předává do řezací stanice. Vyrovnávač dělá více než jen vyrovnávání povrchu. Uvolňuje vnitřní napětí, takže pás zůstane po řezání plochý, což je důležité, protože polotovar, který po průchodu paprsku vyskočí z tvaru, nelze později opravit.
Řezací hlava, hnízdění a výtěžnost materiálu
Laserová hlava se pohybuje nad pásem, zatímco materiál indexuje nebo se nepřetržitě pohybuje přes řeznou zónu. Protože paprsek sleduje program spíše než obrys matrice, mohou být polotovary těsně vnořeny jeden do druhého. Odtud plyne velká část úspor. Tradiční ploché laserové vyřezávání obvykle začíná obdélníkovými polotovary, které mohou zanechat zhruba 2,4 palce šrotu na každé straně, než je polotovar dokonce vyříznut. Skládání napájené cívkou odstraňuje velkou část tohoto odpadu a umožňuje, aby stejná cívka produkovala více hotových dílů.
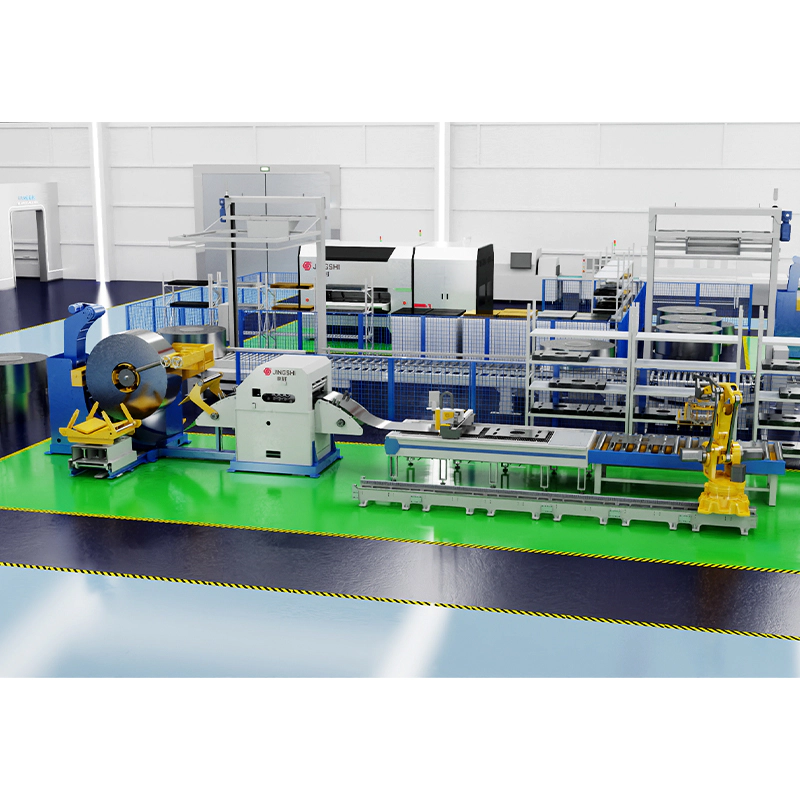 Cívka-napájená odvíjecí nivelační laserová zatemňovací linka Integrovaný systém navíjení svitků kombinuje odvíjení, přesné vyrovnávání, servoposuv, řezání laserem a automatické stohování pro přeměnu vnořených plánů svitků na hotové polotovary. Zobrazit produkt →
Stohování a manipulace s díly
Po řezání se polotovary oddělují a skládají na sebe, často pomocí robota nebo portálu, který je zvedne z linky. Kosterní šrot je navinut nebo nasekán a odeslán k recyklaci. Čím hladší je tento konec čáry, tím více se rychlost laseru skutečně promítne do výstupu.
Proč nivelace rozhoduje o přesnosti naprázdno
Pokud bychom mohli nabídnout jednu radu každému, kdo specifikuje tento druh zařízení, byla by to tato: věnujte nivelaci tolik času, kolik trávíte na laseru. Vlnitý pás mění vzdálenost mezi tryskou a materiálem z jednoho okamžiku na druhý a řezací hlava nikdy nezíská potřebnou stabilní ohniskovou vzdálenost. Výsledkem je nekonzistentní šířka zářezu, struska na spodní straně a hrany, které se liší od jednoho konce cívky ke druhému.
Zbytkový stres je tišší problém. Pokud se před řezáním neodstraní, přerozdělí se v okamžiku, kdy je obrys dokončen, a polotovar, který měřil dokonale plochý na stole, se zkroutí, jakmile se zvedne. Následné tváření nebo svařování pak bojuje proti chybě, která byla zavedena proti proudu. Hydraulické srovnávací stroje s přesně řízeným pronikáním válců zvládají tuto fázi správně a rozdíl se projevuje spíše v rovinnosti hotového přířezu než v nějakém specifikačním listu.
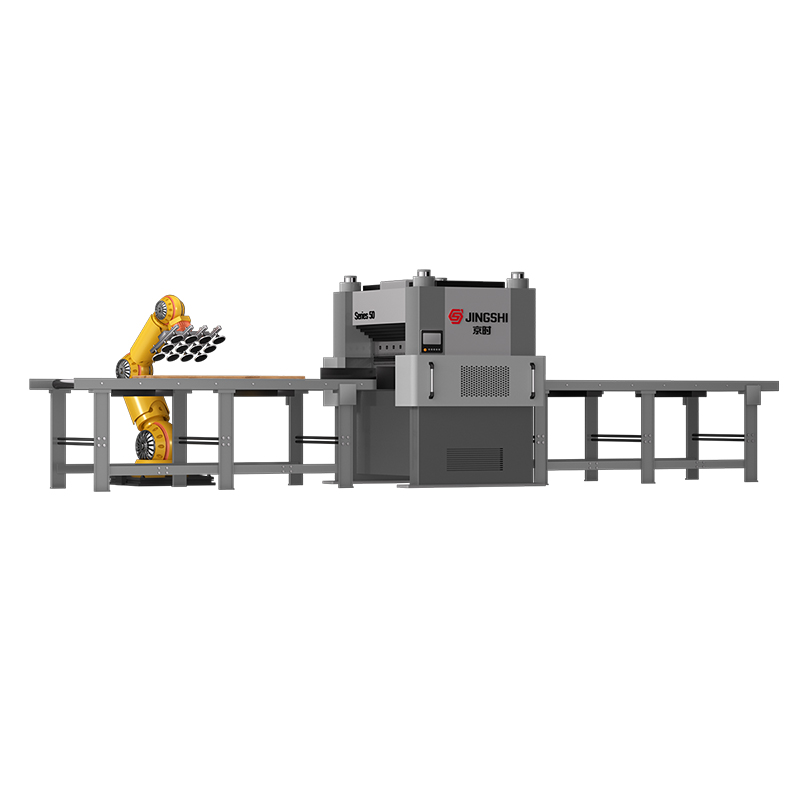
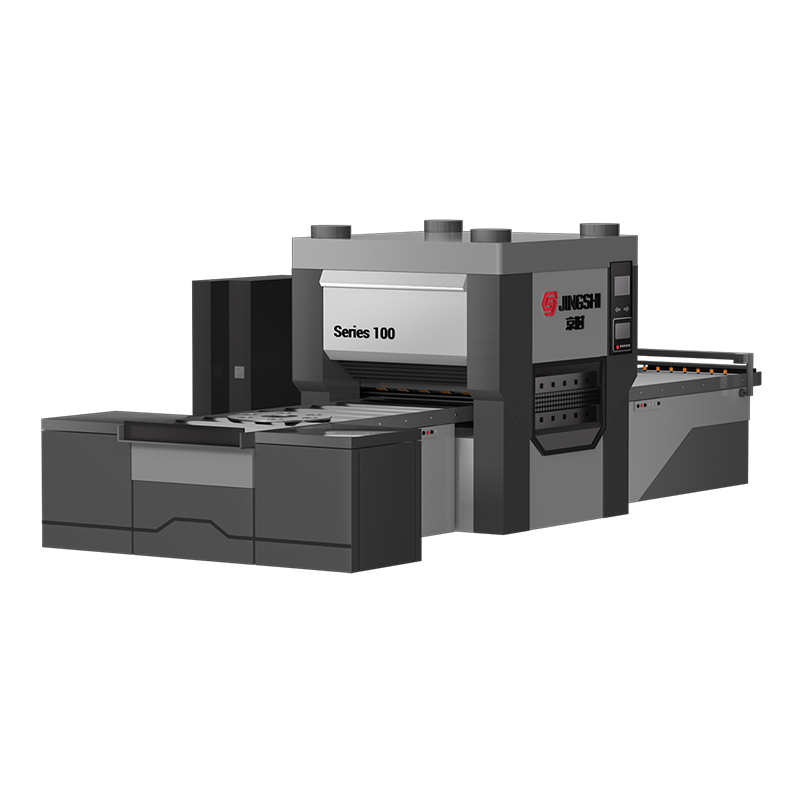
 Hydraulický přesný nivelační stroj JingShi řady 50 se čtyřmi sloupky Hydraulický přesný vyrovnávač odstraňuje vnitřní napětí a deformace ze středně silných plechů a podporuje plošší polotovary před řezáním laserem nebo následným tvářením. Zobrazit produkt →
Materiály a tloušťka: Co paprsek dobře zvládá
Laserové blankování je pohodlné s měkkou ocelí, vysokopevnostní nízkolegovanou ocelí, nerezem a hliníkem. Tloušťka je místo, kde je třeba vyladit očekávání. Tenké a střední kalibry řežou rychle a čistě, zatímco těžší deska zpomaluje proces a tlačí ekonomiku zpět k mechanickým metodám. Níže uvedená tabulka je hrubým průvodcem srovnáním tří běžných přístupů.
| Aspekt | Die blanking | Ploché laserové zatemnění | Cívkové laserové zatemňování |
|---|---|---|---|
| Nástroje na součást | Vyhrazená kostka | žádný | žádný |
| Změna tvaru | Nová kostka a zkouška | Nový program | Nový program |
| Materiálová výtěžnost | Dobré pro vnořené rozvržení matrice | Spodní, obdélníkové polotovary | Vysoké, těsné hnízdění |
| Stav okraje | Odstřižená hrana | Čistá laserová hrana | Čistá laserová hrana |
| Propustnost | Velmi vysoká | Mírný | Vysoká na tenkém až středním rozchodu |
| Nejlépe sedí | Dlouhé, stabilní programy | Nízký objem, plochý list | Výroba flexibilních cívek |
Kde se technologie laserového ořezávání hodí do skutečné výroby
V praxi si tato technika zasluhuje své místo všude tam, kde se tvary mění rychleji, než umožňují rozpočty na nástroje. Automobiloví dodavatelé jej používají pro panely karoserie, konstrukční držáky a tepelné štíty, kde jedna platforma může sdílet několik prázdných variant – vzor, který často vidíme v výroba automobilových a motocyklových dílů . Výrobci elektrických skříní, výrobci komponent výtahů a výrobci zařízení čelí stejnému tlaku: mnoho čísel dílů, mírné objemy a malá trpělivost na dodací lhůty nástrojů.
Těžší průmysl má svou vlastní verzi otázky. Když tloušťka plechu a tolerance rovinnosti stoupají, je stroj pro rovnání tlustého plechu pracující před řezací stanicí obvykle rozumnější investicí než tlačit laser za jeho pohodlný rozsah.
Beyond Blanking: Zbytek linky
Zaslepovací linka je zřídka jediným zařízením, které závod potřebuje. Mnoho výrobců jej spojuje s linkou pro řezání na délku pro stříhané pravoúhlé díly nebo s kombinovanou linkou pro odvíjení, vyrovnávání a děrování, kde tvarování následuje po řezání. Tyto konfigurace stojí za pochopení před rozhodnutím o koupi a my jsme sepsali podrobnější pohled cívkové laserové stříhání a jak se skládá čára .
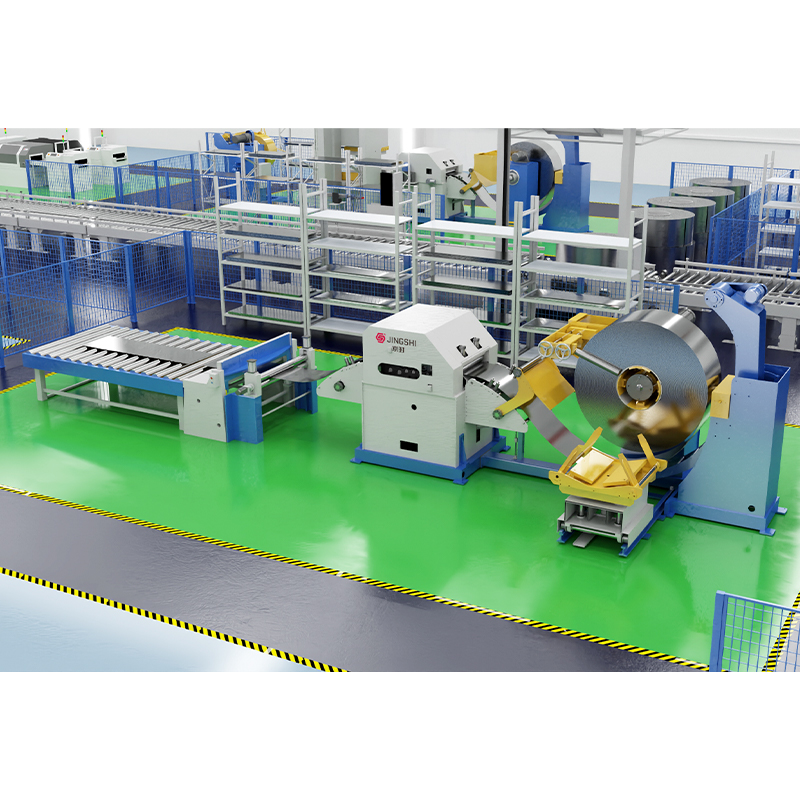 Vysoce přesný odvíječ rovnacího podavače odříznutý na délku Automatizovaná linka CTL kombinuje odvíjení, přesné vyrovnávání, servoposuv a vysokorychlostní stříhání pro přesnou výrobu přířezů z hliníku a nerezové oceli. Zobrazit produkt →
Otázky, které byste si měli položit, než se zavážete
- Jakou rovinnost můj produkt skutečně vyžaduje? Specifikace nivelace by se měly řídit částí, nikoli brožurou o stroji.
- Jaký nejtlustší materiál budu reálně provozovat v příštích pěti letech?
- Kolik čísel dílů se za rok změní? Toto číslo, více než objem, rozhoduje o tom, zda se flexibilita vyplatí.
- Zvládne šňůra mé šířky, hmotnosti a vnitřní průměry cívky bez další manipulace?
- Co se stane se šrotem a hotovými polotovary na konci linky?
- Jak bude zařízení testováno před odesláním – s mým materiálem nebo se standardním vzorkem?
Poslední bod si zaslouží důraz. Rovinnost a kvalitu řezu lze nejsnáze posoudit podle materiálu, který skutečně provozujete. Testování každého stroje na rovinnost, chování při zatížení a hlučnost před tím, než opustí továrnu, je zvyk, který považujeme za nesmlouvavý, protože linka, která dobře funguje pouze na předváděcích skladech, nebyla ve skutečnosti prokázána.
Technologie laserového vysekávání nenahrazuje každý lis a matrici v závodě. Je to jiná odpověď na konkrétní problém: jak rychle vyrobit polotovary, když se tvar neustále mění a rozpočet na nástroje se nenatáhne. Když je nivelační fáze správně navržena a linka je nakonfigurována kolem vašeho skutečného materiálu, výsledky se objeví tam, kde na nich záleží – plošší polotovary, méně odpadu a výrobní plán, který již nečeká na matrici.